


Problemas comunes en la impresión flexográfica CI y cómo mejorar la calidad de impresión
En la industria del embalaje flexible, mantener una calidad de impresión constante es fundamental para proteger la imagen de marca, satisfacer las expectativas de los clientes y reducir los costes de producción. Sin embargo, incluso los equipos de impresión flexográfica avanzados pueden presentar defectos cuando las propiedades de la tinta, las condiciones del sustrato, los ajustes de la máquina y los procedimientos operativos no se controlan adecuadamente.
Para los fabricantes de envases alimentarios, bolsas de plástico, embalajes para productos de consumo y películas industriales, identificar las causas de los defectos de impresión es esencial para mantener una producción eficiente. Una máquina de impresión flexográfica CI moderna puede ofrecer un soporte estable del sustrato y una impresión multicolor precisa, pero conseguir resultados uniformes también depende de una configuración correcta del proceso y de un mantenimiento periódico del equipo.
En este artículo, analizamos los defectos más comunes de la impresión flexográfica, explicamos sus posibles causas y presentamos métodos prácticos para mejorar la calidad de impresión en materiales de embalaje flexible.
Table of Contents
Toggle1. Defectos comunes en la impresión flexográfica
La impresión flexográfica comprende varios procesos interrelacionados, como la transferencia de tinta, el contacto de la plancha, el transporte del sustrato, el registro de colores y el secado. Un problema en cualquiera de estas etapas puede afectar al resultado final.
Comprender las características de los defectos más habituales ayuda a los operarios a identificar las posibles causas y aplicar medidas correctivas de manera más eficiente.
1.1 Errores de registro de colores
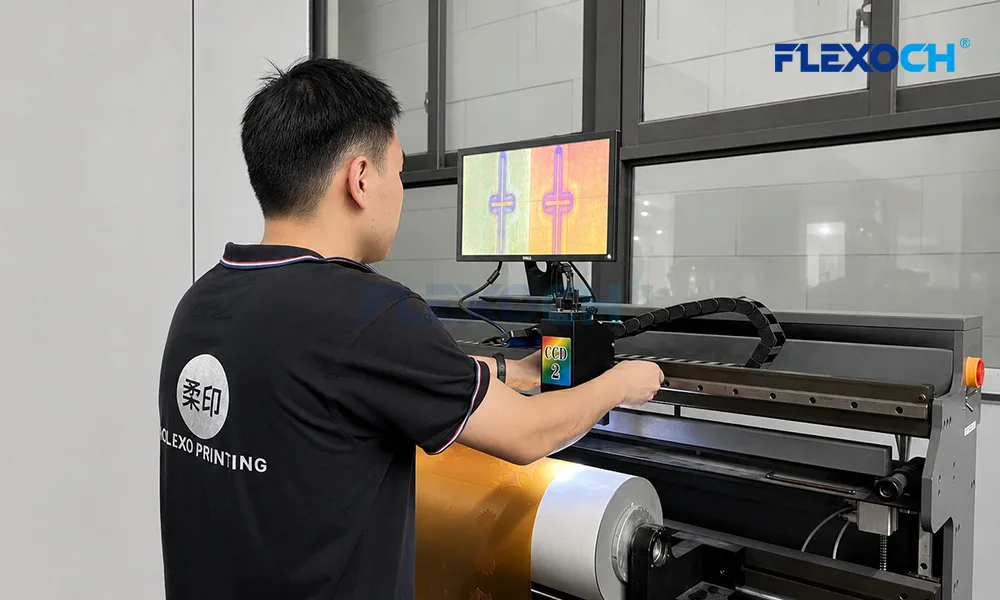
El registro de colores es uno de los indicadores de calidad más importantes en la impresión de envases multicolor. Cuando los diferentes colores no están correctamente alineados, la imagen impresa puede presentar bordes de colores, textos borrosos o espacios visibles entre las áreas superpuestas.
Causas habituales:
- Tensión inestable de la banda durante la producción.
- Ajustes incorrectos del registro.
- Cambios dimensionales del sustrato provocados por la temperatura o la tensión.
- Montaje incorrecto de las planchas de impresión.
- Vibraciones mecánicas o sincronización irregular del sistema de accionamiento.
Cómo mejorar la precisión del registro:
Los operarios deben inspeccionar primero las marcas de registro y determinar si la desviación es constante o cambia durante la producción. Antes de modificar los parámetros de registro, conviene comprobar la tensión de la banda, el montaje de las planchas y la sincronización de las unidades de impresión.
Los sistemas automáticos de registro pueden detectar y corregir desviaciones en la alineación de los colores durante el funcionamiento. En una máquina de impresión flexográfica CI, el soporte estable que proporciona el cilindro de impresión central también puede contribuir a mantener una posición más uniforme del material al pasar por las distintas estaciones.
1.2 Cobertura de tinta irregular
La cobertura irregular de tinta puede manifestarse como una densidad de color inconsistente, áreas sólidas con manchas o diferencias visibles entre distintas zonas del material impreso. Estos defectos pueden reducir la calidad visual del envase y hacer que los colores difieran de la muestra aprobada.
Posibles causas:
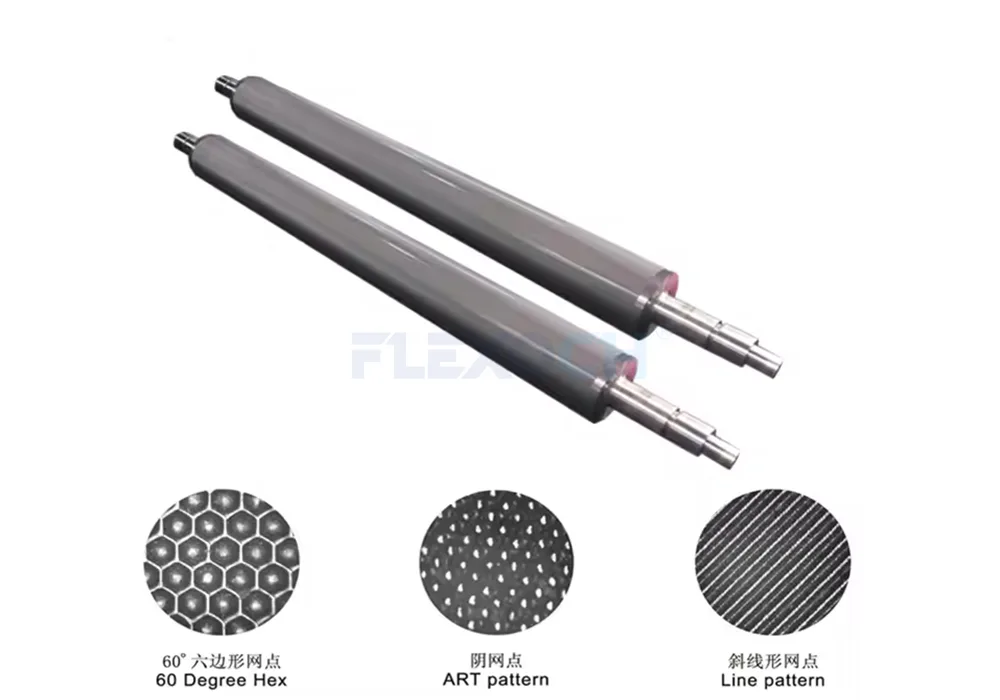
- Especificaciones inadecuadas del rodillo anilox.
- Celdas del anilox obstruidas, contaminadas o desgastadas.
- Viscosidad de tinta inestable.
- Presión de impresión irregular.
- Circulación deficiente de la tinta.
- Contacto incorrecto entre la plancha y el sustrato.
Soluciones recomendadas:
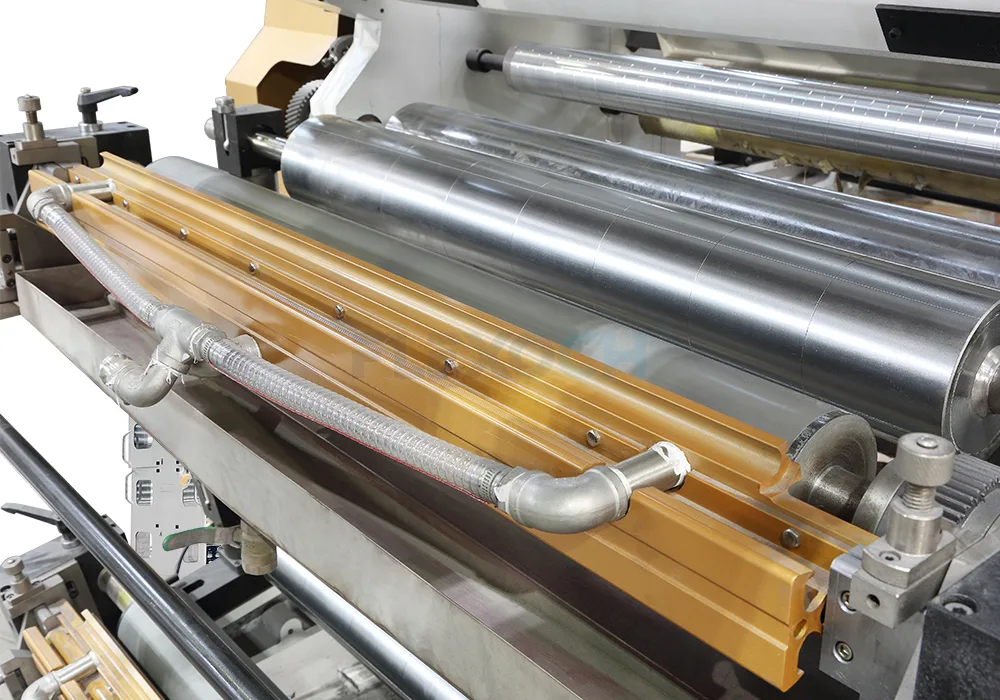
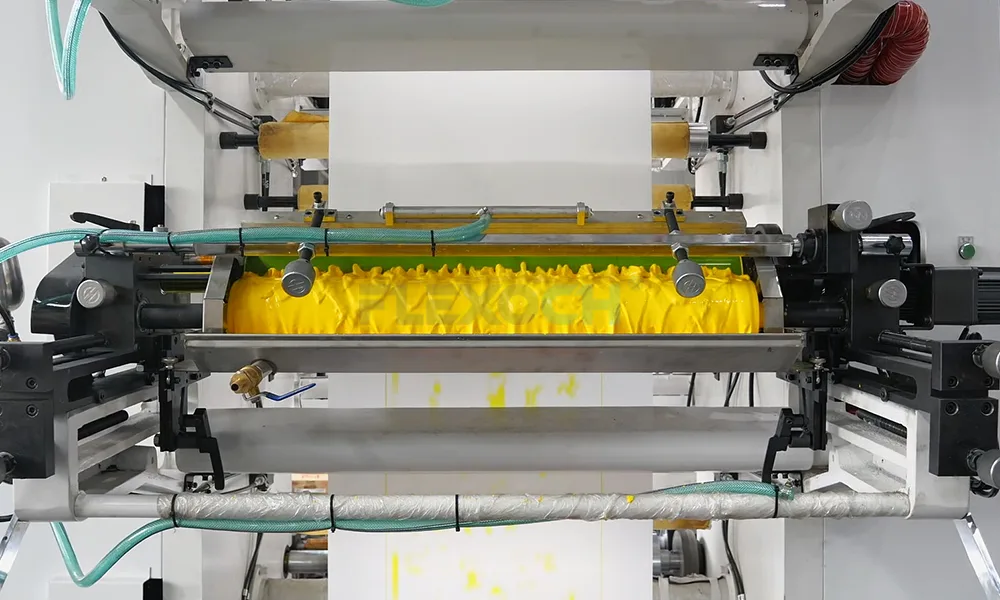
Compruebe si el rodillo anilox presenta contaminación, desgaste o daños. Verifique que sus especificaciones sean adecuadas para la cobertura de tinta requerida y la aplicación de impresión. Inspeccione el sistema de rasqueta y confirme que el suministro de tinta sea uniforme.
La viscosidad debe medirse y mantenerse dentro del rango recomendado para el sistema de tinta y las condiciones de funcionamiento. También es importante ajustar cuidadosamente la presión de impresión, ya que una presión excesiva puede deformar la imagen sin mejorar necesariamente la cobertura.
Un enfoque sistemático del control de calidad en impresión flexográfica ayuda a distinguir los problemas relacionados con la tinta de aquellos causados por factores mecánicos o por el sustrato.
Rodillo anilox
Cámara de rasqueta
1.3 Efecto fantasma e imágenes dobles
El efecto fantasma aparece cuando se observan imágenes duplicadas no deseadas o sombras tenues junto al diseño original. Este defecto suele ser especialmente visible en áreas de color sólido, patrones repetitivos y diseños con detalles finos.
Entre las posibles causas se encuentran la transferencia irregular de tinta, una presión de impresión excesiva, una distribución deficiente de la tinta, las vibraciones mecánicas o los problemas relacionados con las planchas y los rodillos.
Para solucionar este problema, los operarios deben inspeccionar la plancha de impresión, el rodillo anilox y el sistema de rasqueta. También deben comprobar si el defecto se limita a una estación de color o aparece en varias estaciones.
Reducir una presión excesiva, mejorar la uniformidad de la transferencia de tinta y comprobar la estabilidad mecánica puede ayudar a eliminar el defecto. Si el efecto fantasma aparece únicamente a velocidades elevadas, conviene evaluar el comportamiento de la tinta, la eficacia del secado y las vibraciones de la máquina en esas condiciones.
1.4 Poros y zonas sin impresión
Los poros o pequeños puntos sin tinta aparecen como áreas sin imprimir dentro de superficies de color sólido. Las zonas sin impresión pueden hacer que los gráficos parezcan incompletos y reducir la calidad visual del envase terminado.
Estos defectos pueden deberse a la contaminación, las propiedades superficiales inadecuadas del sustrato, una transferencia insuficiente de tinta, características inadecuadas de la tinta o planchas dañadas.
Las medidas correctivas incluyen limpiar el sustrato y los componentes de impresión, inspeccionar la superficie de las planchas y verificar la compatibilidad entre la tinta y el material. Cuando sea necesario, deben evaluarse los requisitos de tratamiento superficial y comprobarse que el sustrato tenga las propiedades adecuadas para la tinta seleccionada.
En las películas plásticas, el tratamiento superficial y las pruebas de adhesión de la tinta pueden ser especialmente importantes. El nivel de tratamiento adecuado depende de la película, del sistema de tinta y del proceso de envasado posterior.
1.5 Manchas de tinta y secado insuficiente
Las manchas y el emborronamiento se producen cuando la tinta húmeda se altera antes de secarse o fijarse suficientemente. El resultado puede incluir gráficos borrosos, transferencia de tinta a los rodillos o marcas no deseadas en otras superficies.
Las causas potenciales incluyen una capacidad de secado insuficiente, una aplicación excesiva de tinta, ajustes de secado inadecuados, una velocidad de producción demasiado elevada o una compatibilidad deficiente entre la tinta y el sustrato.
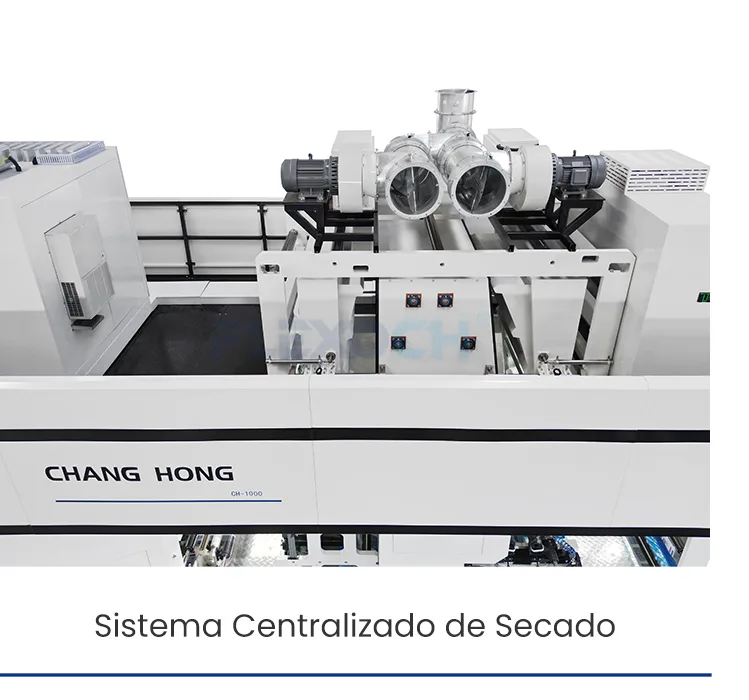
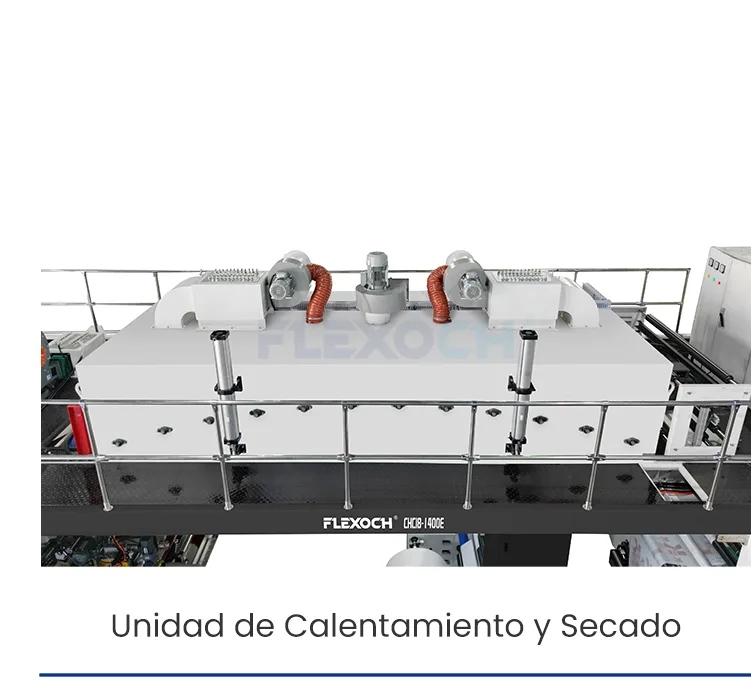
Para mejorar el secado, verifique la temperatura, el flujo de aire y las condiciones de funcionamiento recomendadas para el sistema de tinta utilizado. Compruebe también si la máquina funciona dentro de la capacidad efectiva de su sistema de secado.
Aumentar la temperatura no siempre es la solución correcta. Un calor excesivo puede deformar películas sensibles, afectar a su estabilidad dimensional o generar otros problemas de calidad. Por ello, los ajustes deben adaptarse a las características del sustrato, los requisitos de la tinta y las condiciones reales de producción.
2. Cómo mejorar el registro de colores en la impresión flexográfica
Conseguir un registro de colores preciso en la impresión flexográfica requiere un control coordinado del movimiento del sustrato, los cilindros de impresión y las condiciones de funcionamiento. Incluso un pequeño cambio en la tensión de la banda o en las dimensiones del material puede afectar a la alineación de varios colores.
Las siguientes prácticas pueden ayudar a mejorar la estabilidad del registro.
Mantener una tensión estable de la banda
La tensión debe controlarse durante el desenrollado, la impresión y el rebobinado. Una tensión excesiva puede estirar las películas flexibles, mientras que una tensión insuficiente puede provocar arrugas, desplazamientos laterales o un transporte irregular del material.
Los sistemas de control de tensión en circuito cerrado supervisan las condiciones de funcionamiento y ajustan la tensión para mantener un movimiento estable de la banda.
Comprobar el montaje de las planchas y el estado de los cilindros
Una posición incorrecta de las planchas o un montaje irregular puede provocar errores de registro desde el inicio de la producción. Durante la preparación, inspeccione el montaje de las planchas, la limpieza de los cilindros y el estado de los componentes mecánicos correspondientes.
Utilizar el control automático de registro cuando sea necesario
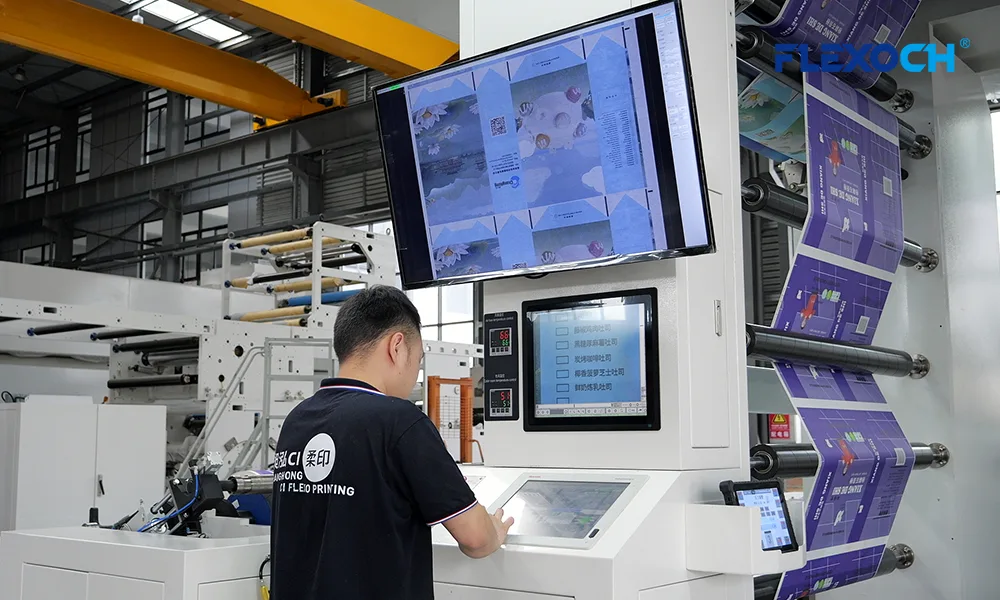
El control automático de registro puede reducir la necesidad de correcciones manuales repetidas y ayudar a mantener la alineación de los colores durante tiradas de producción prolongadas.
Sin embargo, la automatización no elimina todas las causas posibles de los errores de registro. Una preparación inicial correcta, materiales estables y parámetros de funcionamiento adecuados siguen siendo esenciales.
Supervisar la temperatura y la velocidad de producción
Los cambios de temperatura pueden afectar a algunos sustratos de película y a su estabilidad dimensional. Además, el comportamiento del registro puede variar cuando aumenta la velocidad de producción.
Los operarios deben verificar el registro durante la puesta en marcha, los cambios de velocidad y las tiradas prolongadas, en lugar de depender únicamente de los resultados obtenidos durante la configuración inicial.
3. El papel de la gestión de la tinta en la calidad de impresión
Las propiedades de la tinta influyen directamente en la densidad del color, la transferencia, el secado y la adhesión. Una gestión deficiente de la tinta puede provocar varios defectos al mismo tiempo.
Un procedimiento estructurado de gestión de tinta debe incluir:
- Medir la viscosidad a intervalos adecuados.
- Mantener una circulación uniforme de la tinta.
- Comprobar la presencia de contaminación y espuma.
- Inspeccionar las rasquetas y las cámaras de tinta.
- Confirmar la compatibilidad entre la tinta y el sustrato.
- Verificar las condiciones de secado y la adherencia de la tinta.
El rango de viscosidad adecuado depende de la formulación de la tinta, la velocidad de impresión, el sustrato y las condiciones ambientales. Los operarios deben seguir las recomendaciones del proveedor de tinta en lugar de aplicar un único ajuste a todos los trabajos.
En las instalaciones que utilizan tintas a base de agua o de disolvente, las mediciones periódicas y el registro de los ajustes pueden hacer que la resolución de problemas sea más precisa y reproducible.
4. Cómo influye el mantenimiento de la máquina en la uniformidad de impresión
El mantenimiento periódico ayuda a prevenir defectos causados por componentes desgastados, contaminación y funcionamiento mecánico inestable.
Un programa de mantenimiento preventivo para una máquina de impresión flexográfica CI debe incluir el cilindro de impresión central, los cilindros portaplanchas, los rodillos anilox, los sistemas de rasqueta, los componentes de guiado de banda, los dispositivos de control de tensión y los equipos de secado.
Entre las prácticas de mantenimiento más importantes se encuentran las siguientes:
Limpiar periódicamente los componentes de impresión. Los residuos de tinta y la contaminación pueden afectar a la transferencia de tinta, al rendimiento de los rodillos y a la uniformidad de impresión.
Inspeccionar los rodillos anilox. Las celdas obstruidas o los daños superficiales pueden provocar una cobertura irregular y variaciones de color.
Comprobar las rasquetas. Las rasquetas desgastadas o instaladas incorrectamente pueden causar rayas, exceso de tinta o una dosificación irregular.
Verificar los sistemas de guiado y tensión de la banda. Las lecturas incorrectas de los sensores o un guiado inestable pueden contribuir a la aparición de arrugas y problemas de registro.
Mantener los equipos de secado. Inspeccione el flujo de aire, los controles de temperatura y la ventilación de acuerdo con las instrucciones de mantenimiento del fabricante.
Registrar los defectos recurrentes. Documente el material afectado, la tinta utilizada, los parámetros de la máquina, la velocidad de producción y las medidas correctivas. Estos registros ayudan a identificar patrones y evitar la repetición de los mismos problemas.
5. Por qué es importante elegir la configuración adecuada de la máquina
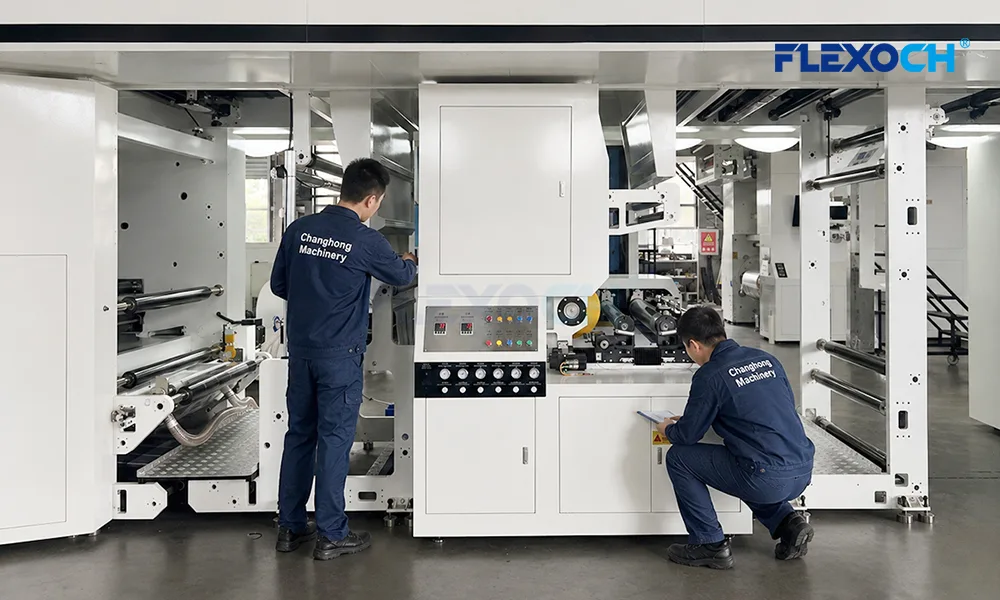
Aunque los procedimientos operativos son fundamentales, la configuración de la máquina también influye en la calidad de impresión que se puede alcanzar. Los fabricantes deben seleccionar el equipo en función de los sustratos, los anchos de impresión, los requisitos de color, los sistemas de tinta y las condiciones de producción previstas.
Una máquina flexográfica CI moderna utiliza un cilindro de impresión central para sujetar el sustrato durante la impresión multicolor. Esta disposición puede ayudar a mantener una posición estable de la banda, especialmente cuando se imprimen películas flexibles sensibles a los cambios de tensión.
Según las necesidades de producción, las características relevantes pueden incluir:
- Control de tensión de banda en circuito cerrado.
- Control automático de registro.
- Unidades de impresión accionadas por servomotores independientes.
- Sistemas precisos de dosificación de tinta.
- Capacidad de secado y refrigeración adecuada.
- Sistemas fiables de guiado de banda.
- Puntos de mantenimiento de fácil acceso.
Una máquina de impresión flexográfica CI para envases debe evaluarse como un sistema de producción completo, no únicamente por su velocidad máxima. La interacción entre el diseño mecánico, la automatización, la gestión de la tinta y el rendimiento del secado determina hasta qué punto el equipo puede satisfacer los requisitos de calidad del fabricante.
Introduccion del Video
6. Lista práctica para solucionar problemas de impresión en envases
Cuando aparece un defecto, modificar varios ajustes al mismo tiempo puede dificultar la identificación de la causa original. Por lo general, un proceso de diagnóstico paso a paso resulta más eficaz.
Paso 1: Identificar el defecto. Determine si el problema está relacionado con el registro, la cobertura de tinta, el efecto fantasma, los poros, el secado o cualquier otro aspecto de la calidad de impresión.
Paso 2: Localizar la estación de impresión afectada. Compruebe si el defecto aparece en un solo color, en varios colores o en toda la imagen impresa.
Paso 3: Revisar las condiciones de funcionamiento. Registre la velocidad de producción, la tensión de la banda, la viscosidad de la tinta, los ajustes de secado y las características del sustrato.
Paso 4: Inspeccionar los componentes correspondientes. Compruebe las planchas, los rodillos anilox, las rasquetas, los dispositivos de guiado de banda y los demás componentes relacionados con el defecto.
Paso 5: Ajustar una variable cada vez. Aplique una corrección controlada y evalúe el resultado antes de realizar nuevos cambios.
Paso 6: Documentar la solución. Registre el ajuste que ha dado buenos resultados y utilícelo como referencia para trabajos similares.
Este procedimiento favorece un control de calidad de impresión flexográfica más uniforme y puede reducir las paradas innecesarias y el desperdicio de material.
7. FLEXOCH: soluciones para una impresión fiable de envases flexibles
Para los fabricantes de envases, la calidad de impresión depende de la combinación entre las capacidades de la máquina, la gestión del proceso, la selección de materiales y la experiencia de los operarios.
FLEXOCH se centra en soluciones de impresión flexográfica diseñadas para la producción moderna de envases. Según la configuración seleccionada, características como los sistemas de accionamiento por servomotores, el control de tensión de la banda, el registro automático y los sistemas de secado integrados pueden contribuir a una impresión estable y a una producción eficiente en bobina.
Al evaluar una nueva máquina de impresión flexográfica CI, los fabricantes deben tener en cuenta los requisitos reales de sus sustratos, la calidad de impresión esperada, el volumen de producción y las necesidades de automatización. Adaptar la configuración de la máquina a estos factores proporciona una base más sólida para conseguir resultados uniformes.
FLEXOCH recomienda evaluar no solo las especificaciones del equipo, sino también la estabilidad del proceso, los requisitos de mantenimiento y el soporte técnico necesario para garantizar un funcionamiento fiable a largo plazo.
Conclusión
Los defectos habituales de la impresión flexográfica, como los errores de registro, la cobertura irregular de tinta, el efecto fantasma, los poros y el secado insuficiente, pueden deberse a diferentes combinaciones de factores mecánicos, materiales y operativos.
Mejorar la calidad de impresión requiere un enfoque sistemático: mantener una tensión estable de la banda, gestionar las propiedades de la tinta, inspeccionar los componentes de impresión, optimizar las condiciones de secado y documentar los resultados de las acciones correctivas. Una configuración adecuada del equipo y el uso apropiado de la automatización también pueden favorecer una producción más uniforme.
Para los fabricantes que buscan mejorar la calidad de impresión de sus envases flexibles, combinar maquinaria fiable con un control disciplinado del proceso es fundamental. Mediante una selección adecuada de los equipos y una gestión eficaz de la calidad, FLEXOCH busca ayudar a los productores de envases a conseguir una impresión más uniforme, una mayor eficiencia productiva y resultados fiables en una amplia variedad de aplicaciones.


